

Hydraulisk kraftenhed af fuld elektrisk stabler
Kat:DC-serien hydraulisk kraftenhed
Denne hydrauliske kraftenhed af fuld elektrisk stabler er specielt designet til fuld elektrisk stabler. Den er integreret af en højtryks gearpumpe,...
Se detaljerA hydraulisk klemme er en arbejdsholdeanordning, der bruger hydraulisk væske under tryk til at skabe og fastholde klemkraft på et emne. I CNC-bearbejdning og andre fremstillingsprocesser holder hydrauliske klemmer dele stift på plads under fræsning, boring, drejning og slibning, så dimensionsnøjagtighed og overfladefinish forbliver ensartet på tværs af hvert stykke i en produktionskørsel.
Et typisk hydraulisk spændesystem har tre kerneelementer: a hydraulisk kraftenhed der producerer oliestrøm under tryk, spændecylindre eller aktuatorer, der omdanner det tryk til mekanisk holdekraft, og et styrekredsløb med ventiler, slanger og fittings, der styrer spændehastighed, tryk og timing.
Producenter vælger hydrauliske klemmer primært til gentagelighed . En manuel skruestik afhænger af operatørens styrke og følelse; en hydraulisk klemme påfører en identisk kraft på hver cyklus, hvilket fjerner en af de hyppigste årsager til bearbejdningsvariationer. Hydrauliske klemmer leverer også langt højere kraft i et kompakt fodaftryk, hvorfor de er standardudstyr på moderne bearbejdningscentre, overførselslinjer og fleksible produktionssystemer.
Arbejdsprincippet er ligetil. En elektrisk motor driver en hydraulisk pumpe, normalt en tandhjulspumpe, som trækker olie fra et reservoir og skubber den gennem en retningsreguleringsventil mod spændecylinderen. Når olie kommer ind i trykporten, strækker stemplet sig og bevæger svingarmen eller klemmeblokken ned på emnet. Når retningsventilen skifter, returnerer olien til tanken, og klemmen åbner.
De fleste værktøjsmaskiners klemkredsløb bruger dobbeltvirkende cylindre , som kræver tryk for at klemme og tryk for at frigive. Enkeltvirkende versioner bruger en fjederretur og kræver kun tryk i én retning, hvilket gør dem enklere, men langsommere. Klemkraften er lig med hydraulisk tryk ganget med det effektive stempelareal. En 63 mm borecylinder ved 100 bar, for eksempel, producerer omkring 31 kN, før der anvendes et løftestangsforhold.
Et punkt bliver ofte misforstået: spændelegemet bestemmer ikke spændekraften. Kraftenheden og overtryksventilens indstilling gør. Derfor er det lige så vigtigt at vælge kraftenheden som at vælge selve klemmen. For at forstå, hvordan tryk, flow og retningsventiler virker sammen inde i et kredsløb, skal du gennemgå arbejdsprincippet for hydrauliske systemer forklaret i vores branche nyheder.
 Hydraulisk spændekraftenhed til værktøjsmaskiner Denne kompakte kraftenhed opretholder et stabilt spændetryk med en hydraulisk lås, har en energibesparende intermitterende motor og tilbyder motor- og spændingsmuligheder for fleksibel værktøjsmaskinintegration. Se produkt →
Hydrauliske klemmer kommer i flere mekaniske konfigurationer, der hver især er designet til en specifik arbejdsfastholdelsesgeometri. De mest almindelige typer, der findes på værktøjsmaskiner og armaturer, er beskrevet nedenfor.
En svingklemme roterer sin arm på plads over emnet og bevæger sig derefter lodret ned for at klemme. Svingvinklen er normalt 30, 45 eller 90 grader. Svingklemmer er det mest populære valg til topspænding, fordi de efterlader læsseområdet helt åbent. Tilgængelig kraft spænder typisk fra 5 kN til 50 kN .
Disse lavprofilklemmer trækker delen ned i en vinkel. De er nyttige i kompakte armaturer, hvor slaglængden er begrænset. Spændekraften overføres gennem en lænkemekanisme, som også genererer en vandret hold-down effekt, der forhindrer delen i at løfte sig under kraftige snit.
Kantklemmer nærmer sig arbejdsemnet fra siden og efterlader hele den øverste overflade fri for værktøjsadgang. Mange hydrauliske kantklemmer kombinerer et vandret skub med et lodret nedtræk, hvilket er essentielt for tynde eller forvridende dele såsom aluminiumshuse og dækplader.
Disse klemmer udvider sig udad inde fra en boring eller en bearbejdet funktion. De er ideelle til tandhjul, ærmer og støbegods, der skal placeres på en indvendig diameter. Den radiale ekspansion centrerer delen og fordeler klemkraften jævnt rundt om omkredsen, hvilket reducerer forvrængning på tyndvæggede komponenter.
Selvcentrerende eller fastkæbede skruer med hydraulisk aktivering er almindelige på palleterede bearbejdningssystemer, fordi de kan frigøres og genspændes automatisk uden operatørens indgriben. En hydraulisk skruestik leverer typisk 10 kN til 60 kN af klemkraft og er bygget til gentagne cyklusser med høj gennemstrømning.
| Klemmetype | Typisk kraftområde | Bedste applikation |
|---|---|---|
| Svingklemme | 5-50 kN | Topspænding på bearbejdningscentre og gravsten |
| Blok- og ledklemme | 3-30 kN | Lavprofilarmaturer med begrænset slaglængde |
| Kantklemme | 2-25 kN | Sideopspænding med uhindret værktøjsadgang |
| Ekspanderende spændetang og dorn | 10-80 kN | Indvendig boring fastspænding til tandhjul, ærmer og støbegods |
| Hydraulisk skruestik | 10-60 kN | Palleterede systemer og selvcentrerende arbejdshold |
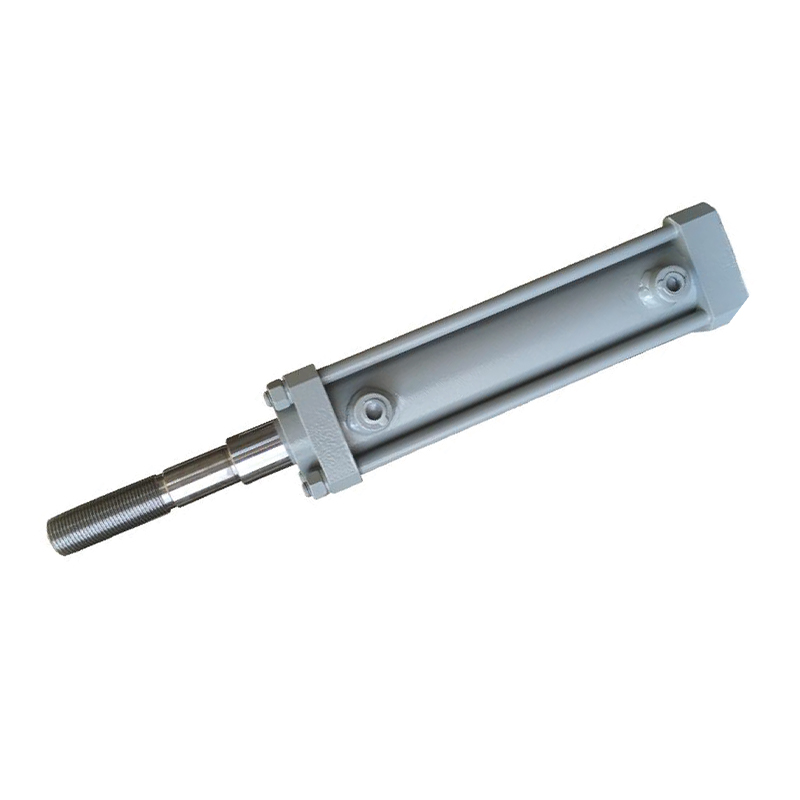 Hydraulikcylinder til fastspænding og aktivering En alsidig aktuator, der omdanner hydraulisk energi til lineær bevægelse, bygget med højstyrkematerialer og præcisionsforsegling til pålidelig fastspænding og positionering i krævende værktøjsmaskiner. Se produkt →
En hydraulisk klemme er kun så god som tallene bag den. Når du sammenligner produkter, skal du kontrollere følgende parametre i forhold til dine skærebelastninger, armaturets layout og cyklustidsmål.
| Specifikation | Typisk rækkevidde | Hvorfor det betyder noget |
|---|---|---|
| Klemkraft | 2-80 kN | Bestemmer, om delen forbliver stiv under skærebelastning |
| Stempelslag | 5-50 mm | Længere slaglængde letter læsning af dele i dybe armaturer |
| Driftstryk | 70, 140 eller 210 bar | Højere tryk tillader mindre cylindre for samme kraft |
| Pumpeflowhastighed | 1-20 l/min | Styrer klemme åbne-lukke hastighed og samlet cyklus tid |
| Gentagelighed | ±0,01 til ±0,05 mm | Påvirker konsistens i flerdelte eller palleterede processer |
| Slip trykket | Specificeret til dobbeltvirkende modeller | Sikrer pålidelig afspænding ved hver cyklus |
Hver spændeteknologi har en plads på butiksgulvet. Sammenligningen nedenfor viser, hvorfor hydrauliske klemmer dominerer i bearbejdningsmiljøer med høj kraft og høj nøjagtighed.
| Kriterier | Hydraulisk | Pneumatisk | Mekanisk |
|---|---|---|---|
| Krafttæthed | Høj; kompakte cylindre producerer 20-50 kN | Lav; cylindre bliver store over 5 kN | medium; begrænset af operatørstyrke |
| Hastighed og kontrol | Glat, justerbar hastighed og kraft | Hurtig, men kraft varierer med lufttrykket | Manuel; afhængig af operatørteknik |
| Gentagelighed | Fremragende; identisk kraft hver cyklus | Godt; påvirket af luftkompressibilitet | Dårlig; operatør afhængig |
| Systemets fodaftryk | Pumpe, reservoir, ventiler, slanger | Kompressor, FRL, ventiler | Ingen |
| Støjniveau | Moderat | Høj | Lav |
| Omkostningsprofil | Højer initial, lower long-term per-part cost | Lav initial, higher energy cost | Lavest initial, highest labor cost |
Hydrauliske klemmer er ikke begrænset til én lodret. De vises overalt, hvor skærekræfterne er høje, tolerancerne er snævre, eller cyklustider skal være korte. De mest almindelige sektorer omfatter:
Kraftenheden er hjertet i spændesystemet. Den indstiller trykket, leverer flowet og bestemmer, hvor hurtigt dine klemmer bevæger sig. Følg disse valgtrin:
For maskiner med flere spændezoner eller ekstra hydrauliske funktioner kan en større hydraulikstation med flere kredsløb være en bedre pasform. Gennemse Katalog for hydrauliske kraftaggregater i AC-serien at sammenligne tryk, flow og reservoirkonfigurationer.
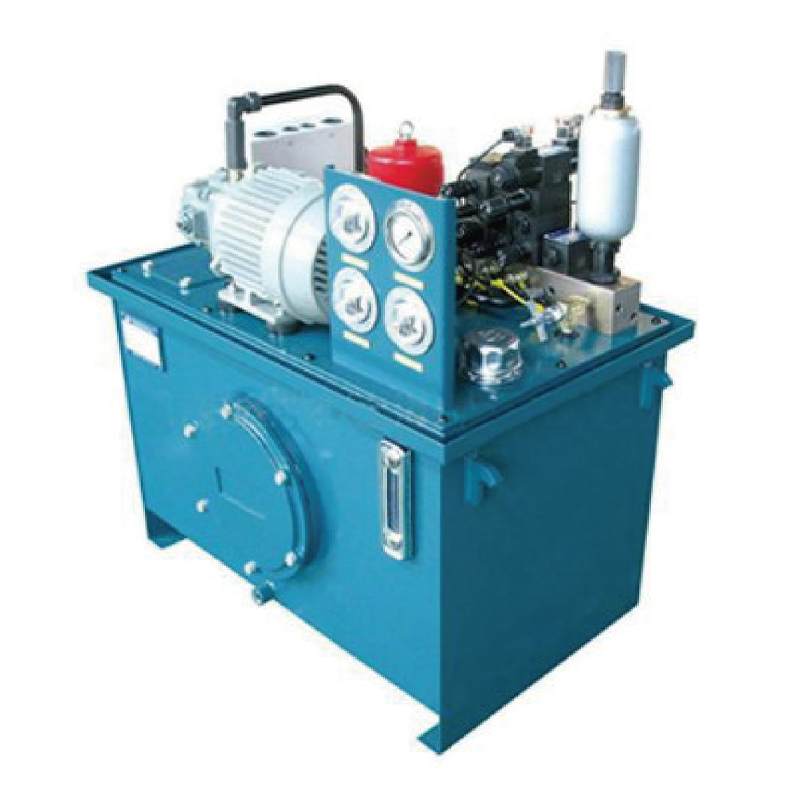 Hydraulisk Station for Multi-Circuit Systems Denne station, der fungerer som krafthjertet i hydrauliske systemer, integrerer pumpe, motor, tank og kontrolventiler og tilbyder tilpasset tryk og flow til stabil drift på tværs af industrielt udstyr. Se produkt →
Et hydraulisk spændesystem vil køre i årevis med lidt opmærksomhed, men kun hvis det installeres rent og kontrolleres regelmæssigt. Brug disse fremgangsmåder som din baseline:
Selv veldesignede spændesystemer udvikler problemer over tid. Tabellen nedenfor dækker de fejl, maskinværksteder støder på oftest.
| Symptom | Sandsynlig årsag | Korrigerende handling |
|---|---|---|
| Klemkraft drops during machining | Intern lækage forbi stempeltætningen; slidt aflastningsventil | Udskift tætninger; nulstil eller udskift aflastningsventilen |
| Klemmen åbner langsomt | Flowkontrol indstillet for lavt; pumpeydelse reduceret | Øg flow; tjek pumpen for slid |
| Olie lækker omkring cylinderstangen | Beskadiget stangtætning; ridset stangoverflade | Udskift stangtætningen; polere eller udskifte stangen |
| Systemet kører varmt | Lav oil level; wrong viscosity; relief set too high | Påfyld olie; brug den anbefalede karakter; nulstil aflastningstrykket |
| Klem chatter eller vibrerer | Luft fanget i kredsløbet; tryk indstillet for lavt | Udluft luften; øge trykket til det specificerede niveau |
Omkostninger er normalt det første spørgsmål fra fabrikkens ledere, og det ærlige svar er, at det afhænger af antallet af klemmer, kompleksiteten af armaturet og kraftenhedens kapacitet. Som illustrativ planlægningsfigur et to-stations armatur med fire svingklemmer og en værktøjsmaskine hydraulisk spændekraftenhed falder almindeligvis i intervallet USD 4.000 til 9.000, inklusive slanger og en manifold. En manuel armatur med det samme antal stationer kan koste USD 1.500 til 3.000.
Tilbagebetalingsberegningen ændrer billedet. Hvis manuel fastspænding tager 2 minutter pr. del, og hydraulisk fastspænding reducerer det til 15 sekunder, sparer en 50-dele daglig produktionskørsel omkring 1,5 time pr. dag. Med en butikspris på 50 USD i timen, svarer det til omkring 18.000 USD om året, hvilket betyder, at den ekstra startinvestering ofte betales tilbage på under seks måneder. Disse tal er planlægningsestimater baseret på typiske mellemstore maskinværksteder og bør justeres for dine faktiske arbejdsomkostninger og produktionsvolumen.
Energiomkostningerne er små. En 2,2 kW strømenhed, der fungerer i i alt et minut pr. del, forbruger omkring 0,037 kWh pr. del. Ved standard industrielle elpriser er energiomkostningerne pr. del kun en brøkdel af en cent, hvilket gør driftsomkostningerne næsten ubetydelige sammenlignet med arbejdsbesparelser.
En hydraulisk klemme holder arbejdsemner sikkert under bearbejdning. Det konverterer hydraulisk tryk til mekanisk spændekraft, hvilket giver høj repeterbarhed og kraftniveauer, som er svære at opnå med manuelle eller pneumatiske spændebånd. Typiske anvendelser omfatter CNC-møller, drejebænke, slibemaskiner, overføringslinjer og fleksible produktionsceller.
En praktisk regel er at dimensionere spændekraften til to til tre gange den maksimale forventede skærekraft. Beregn skærekraften ud fra materialetype, skæredybde, tilspændingshastighed og spindeleffekt, og tilføj derefter en sikkerhedsmargen. For en typisk aluminiumbearbejdningsoperation med en skærekraft på 5 kN, planlægges for 10-15 kN klemkraft pr. klemmeposition.
De fleste hydrauliske klemmer er normeret til 70 til 210 bar. I værktøjsmaskiner er 100-140 bar det mest almindelige område, fordi det balancerer cylinderstørrelse, tætningslevetid og varmeudvikling. Indstil altid overtryksventilen under den maksimale værdi for den lavest klassificerede komponent i kredsløbet.
Vælg dobbeltvirkende klemmer, når automatisering kræver positiv afspænding ved hver cyklus. Vælg enkeltvirkende fjeder-retur-klemmer, når fejlsikker fastspænding for eksempel foretrækkes, så emnet forbliver fastspændt, hvis det hydrauliske tryk falder uventet.
ISO VG 32 anti-slid hydraulikolie er standardvalget til indendørs maskinværkstedsmiljøer. Brug ISO VG 46 til varmere omgivende temperaturer eller tung kontinuerlig drift. Uanset hvilken kvalitet du vælger, skal du bevare det olierenhedsniveau, som anbefales af komponentproducenten, typisk ISO 4406 klasse 20/18/15 eller bedre.
Kontroller olieniveau, lækager og trykindstillinger hver måned. Skift olie og returledningsfilter for hver 2.000 til 3.000 driftstimer, eller hurtigere, hvis olieanalyse viser forurening. Test spændekraften med en vejecelle årligt for at fange internt slid, før det giver kvalitetsproblemer.
Hydrauliske klemmer forbliver den mest pålidelige måde at opnå høj, repeterbar klemkraft ved metalskæring. Nøglen til en vellykket installation er ikke kun selve klemmen, men det komplette system: den rigtige klemmekonfiguration, det korrekte driftstryk, en korrekt dimensioneret kraftenhed og en disciplineret vedligeholdelsesrutine. Start med at definere dine skærebelastninger og cyklustidsmål, og arbejd derefter tilbage til cylinderboringen, pumpeflowet og reservoirkapaciteten. Den tilgang vil give dig et spændesystem, der kører forudsigeligt i årevis og beskytter kvaliteten af hver del, der krydser dine maskiner. Hvis du planlægger et nyt armatur eller opgraderer en eksisterende linje, så gennemgå vores hydraulisk kraftenhed product range for at finde den tryk- og flowkonfiguration, der matcher dine behov for arbejde.
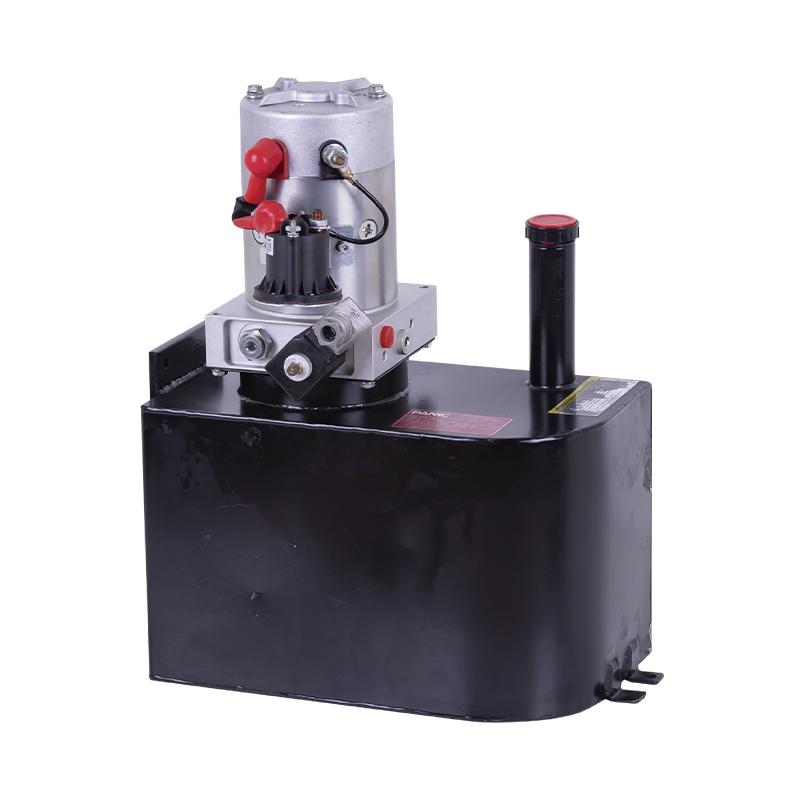
Denne hydrauliske kraftenhed af fuld elektrisk stabler er specielt designet til fuld elektrisk stabler. Den er integreret af en højtryks gearpumpe,...
Se detaljer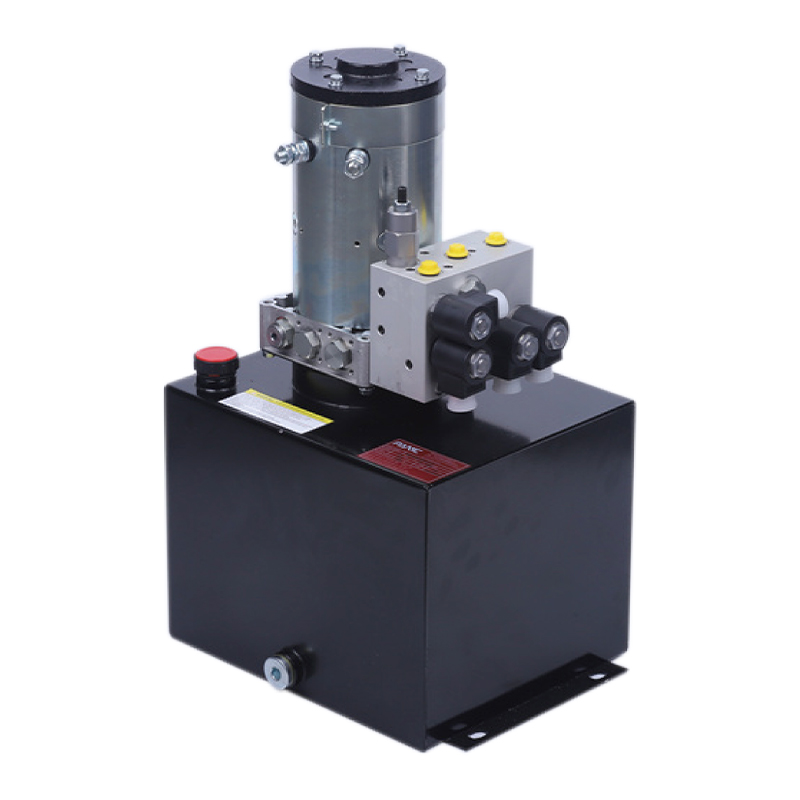
Denne hydrauliske kraftenhed er specielt designet til den forreste stabler. Den er integreret af en højtryks gearpumpe, en DC-kulbørste eller børst...
Se detaljer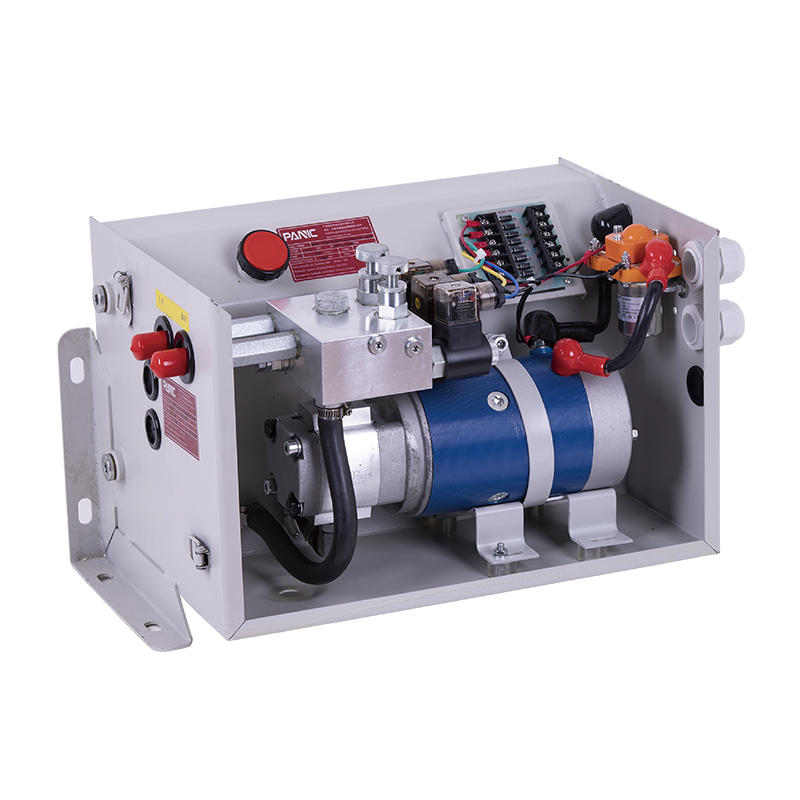
Denne hydrauliske kraftenhed er specielt designet til den hydrauliske haleplade. Køretøjets bagplade hydrauliske kraftenhed er en kraftenhed, der b...
Se detaljer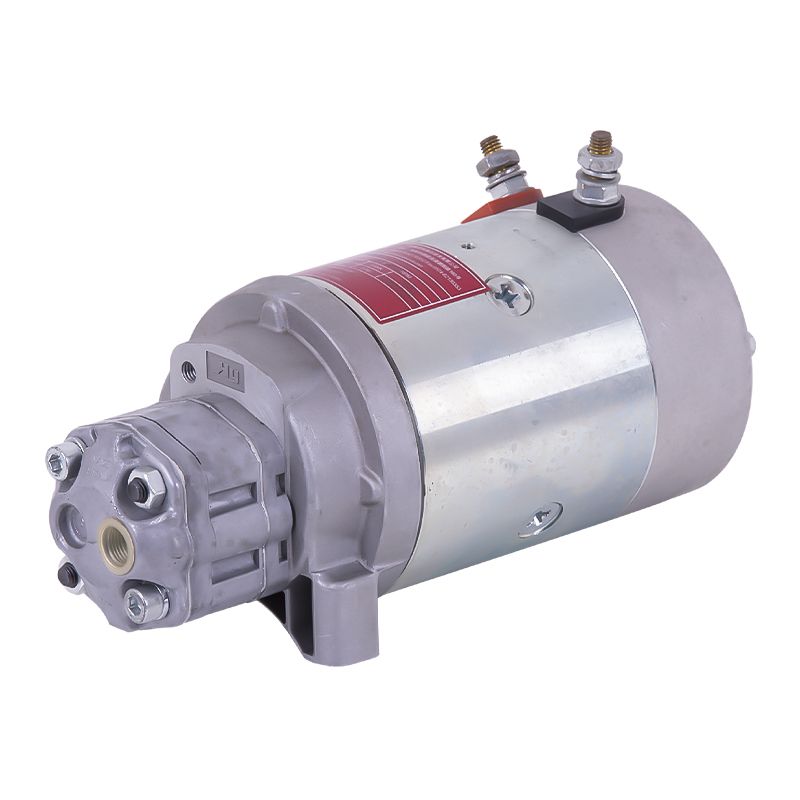
Denne hydrauliske pumpestation er sammensat af en række sideindløbs- og sideudløbsgearpumper og 4,5 eller 5-tommer DC-motorer. Det bruges ofte som ...
Se detaljer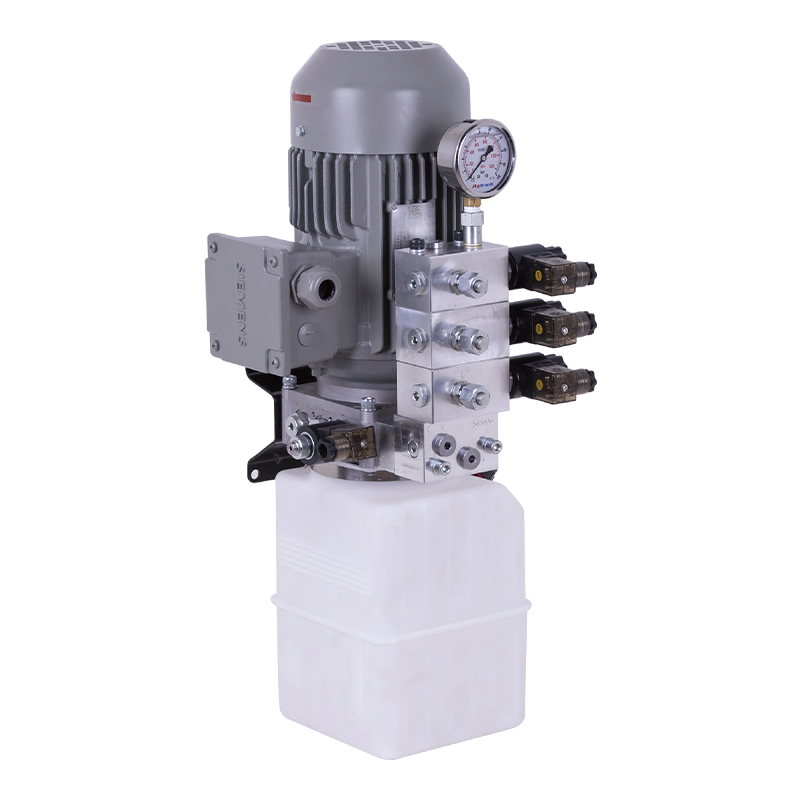
Denne hydrauliske kraftenhed er specielt designet til opbevaringsskylledøren og er integreret med en højtryks gearpumpe, AC-motor, central ventilbl...
Se detaljer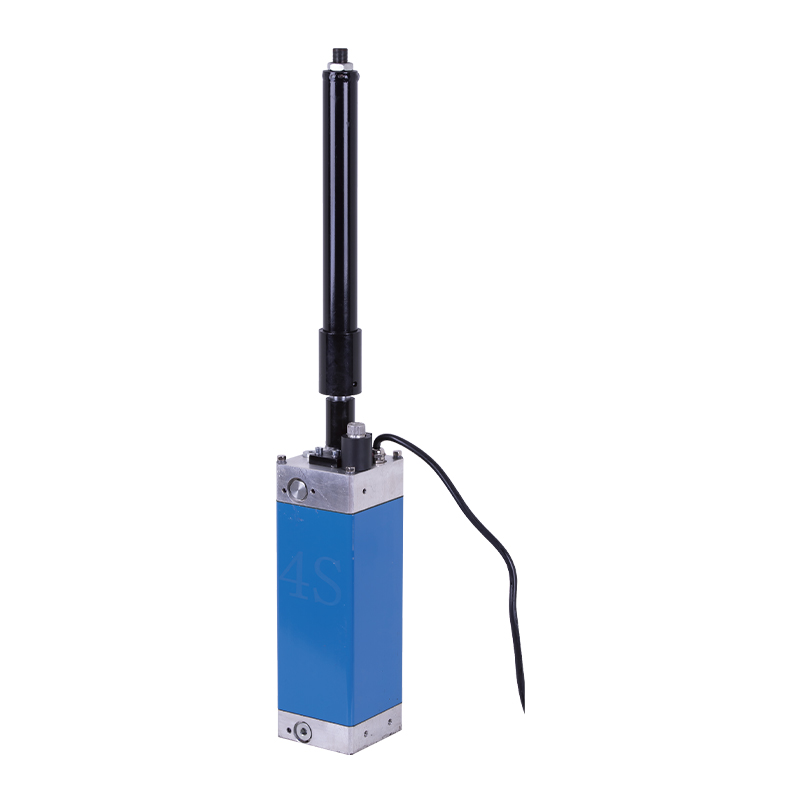
Den hydrauliske kraftenhed er specielt designet til den integrerede, lavvandede hydrauliske løftesøjle. Den integrerer en tovejs gearpumpe, AC olie...
Se detaljer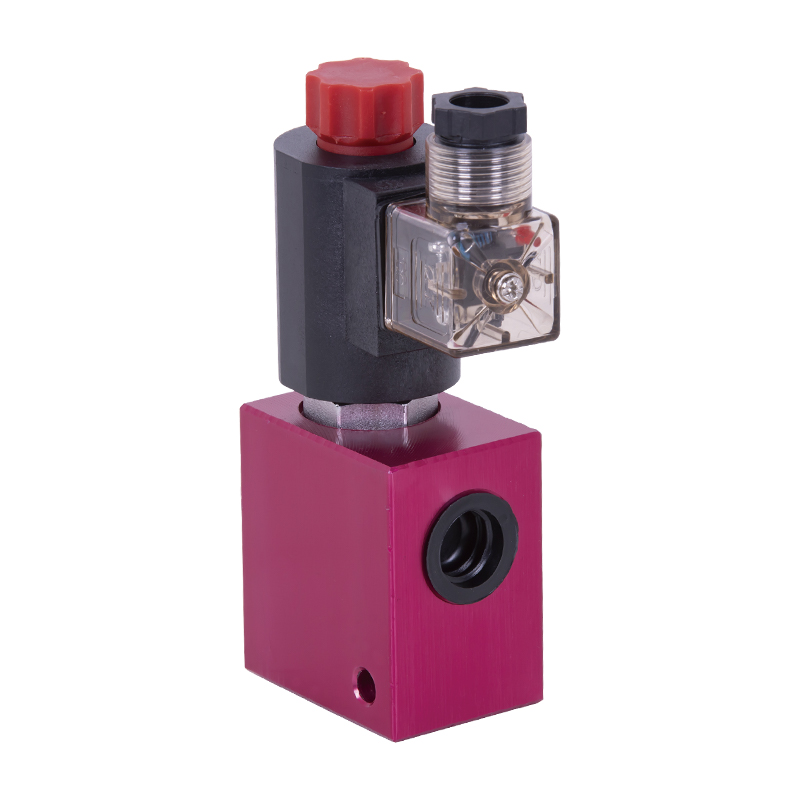
V3068 hydrauliske ventilgruppe er en elektrisk kontraventilgruppe designet til hydrauliske systemer. Det bruges hovedsageligt til at forhindre tilb...
Se detaljer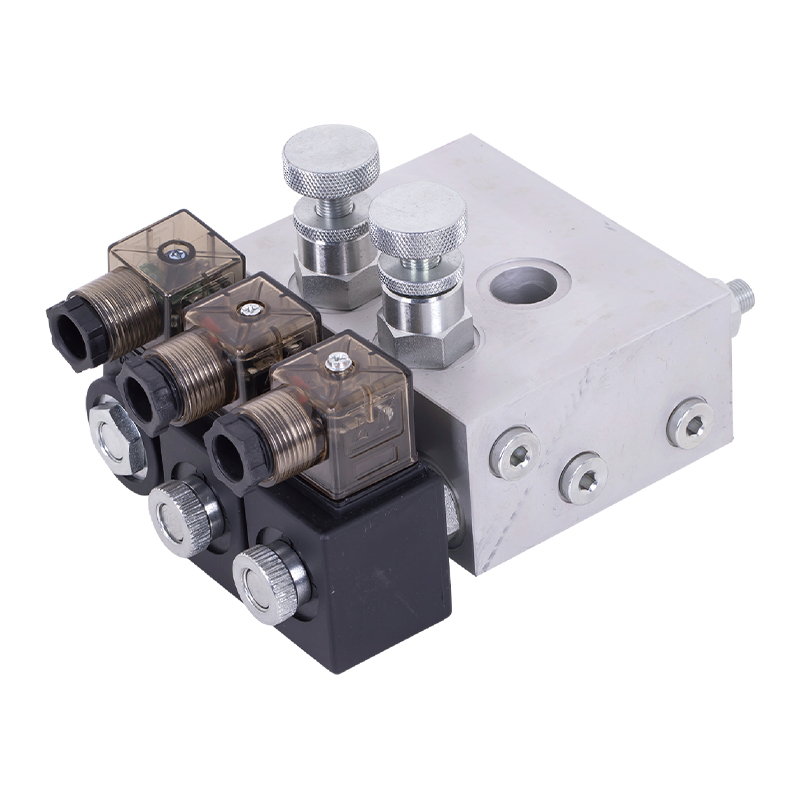
Bagklappens hydrauliske ventilgruppe er den centrale kontrolkomponent i lastbilens bagklaps hydrauliske system, som er designet til at give præcis ...
Se detaljer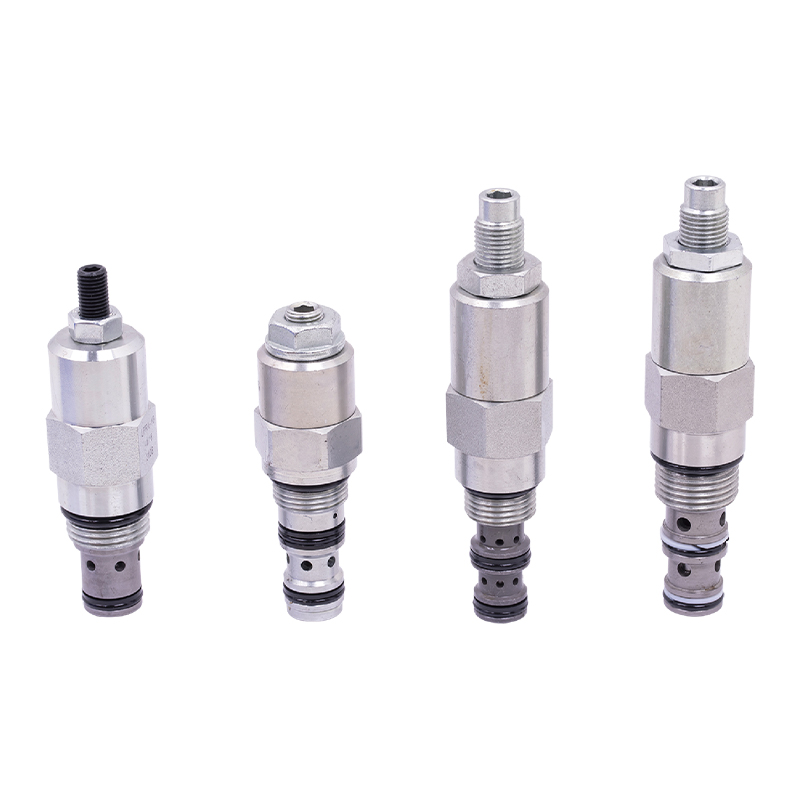
Reguleringsventilen er en nøgleanordning, der bruges i industrielle kontrolsystemer til at justere parametre som væskeflow, tryk og temperatur. Det...
Se detaljer
Trykkompensationsventilen er en nøglekomponent i det hydrauliske system for at opretholde flowstabilitet. Den kan automatisk justere ventilåbningen...
Se detaljer
No. 12 Tongji Road, Simen Town, Yuyao City

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Copyright© Ningbo Panic Hydraulic Technology Co., Ltd. Alle rettigheder forbeholdes. Kinesiske hydrauliske kraftenhedsproducenter